

Nel bel mezzo di una stampa.. in un giorno piovoso.. di una giornata grigia illuminata dalla preparazione dei kit, mi stavo apprestando a stampare un estrusore con la i2, da tempo oramai dedicata solo alle stampe in ABS, ad un certo punto, ZAMP VAM PLAZ, la luce si spenge e si accende 3 4 volte di seguito ... e la mia sanguinololu oramai in eta' avanzata e oramai dopo aver risentito di tutti i miei test e le mie inesperienze passate... non riusciva a riprendersi più.. in quel momento mi ero accorto di aver perso per sempre la mia prima scheda elettronica..
Il lavoro sulla Ramps...

Devo dire che il passaggio alla ramps e' stato quasi ... indolore...
PECCATO CI SIA IL QUASI.
...stacchi tutto dalla sanguino ... e riattacchi alla ramps.
Quando il quasi si chiama BIQ endstop su Ramps e MARLIN
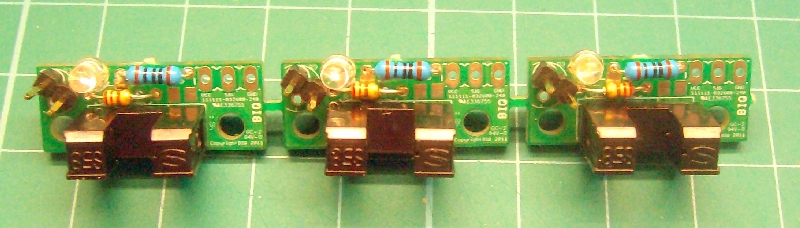
dopo 1 miliardo di smanettamenti,(2gg) ho risolto.
e questa e' la stringa da usare nel Configuration.h
(ovviamente i connettori devono essere pluggati nella ramps dove c'e' accanto il segno -x -y -z )
(ovviamente i connettori devono essere pluggati nella ramps dove c'e' accanto il segno -x -y -z )
//===========================================================================
//=============================Mechanical Settings===========================
//===========================================================================
// Uncomment the following line to enable CoreXY kinematics
// #define COREXY
// corse Endstop Settings
#define ENDSTOPPULLUPS // Comment this out (using // at the start of the line) to disable the endstop pullup resistors
#ifndef ENDSTOPPULLUPS
// fine Enstop settings: Individual Pullups. will be ignord if ENDSTOPPULLUPS is defined
#define ENDSTOPPULLUP_XMAX
#define ENDSTOPPULLUP_YMAX
#define ENDSTOPPULLUP_ZMAX
#define ENDSTOPPULLUP_XMIN
#define ENDSTOPPULLUP_YMIN
#define ENDSTOPPULLUP_ZMIN
#endif
#ifdef ENDSTOPPULLUPS
// #define ENDSTOPPULLUP_XMAX
//#define ENDSTOPPULLUP_YMAX
// #define ENDSTOPPULLUP_ZMAX
#define ENDSTOPPULLUP_XMIN
#define ENDSTOPPULLUP_YMIN
#define ENDSTOPPULLUP_ZMIN
#endif
// The pullups are needed if you directly connect a mechanical endswitch between the signal and ground pins.
const bool X_ENDSTOPS_INVERTING = false; // set to true to invert the logic of the endstops.
const bool Y_ENDSTOPS_INVERTING = false; // set to true to invert the logic of the endstops.
const bool Z_ENDSTOPS_INVERTING = false; // set to true to invert the logic of the endstops.
//#define DISABLE_MAX_ENDSTOPS
// For Inverting Stepper Enable Pins (Active Low) use 0, Non Inverting (Active High) use 1
#define X_ENABLE_ON 0
#define Y_ENABLE_ON 0
#define Z_ENABLE_ON 0
#define E_ENABLE_ON 0 // For all extruders
// Disables axis when it's not being used.
#define DISABLE_X false
#define DISABLE_Y false
#define DISABLE_Z true
#define DISABLE_E false // For all extruders
#define INVERT_X_DIR false // for Mendel set to false, for Orca set to true
#define INVERT_Y_DIR false // for Mendel set to true, for Orca set to false
#define INVERT_Z_DIR false // for Mendel set to false, for Orca set to true
#define INVERT_E0_DIR false // for direct drive extruder v9 set to true, for geared extruder set to false
#define INVERT_E1_DIR false // for direct drive extruder v9 set to true, for geared extruder set to false
#define INVERT_E2_DIR false // for direct drive extruder v9 set to true, for geared extruder set to false
// ENDSTOP SETTINGS:
// Sets direction of endstops when homing; 1=MAX, -1=MIN
#define X_HOME_DIR -1
#define Y_HOME_DIR -1
#define Z_HOME_DIR -1
#define min_software_endstops false //If true, axis won't move to coordinates less than HOME_POS.
#define max_software_endstops true //If true, axis won't move to coordinates greater than the defined lengths below.


